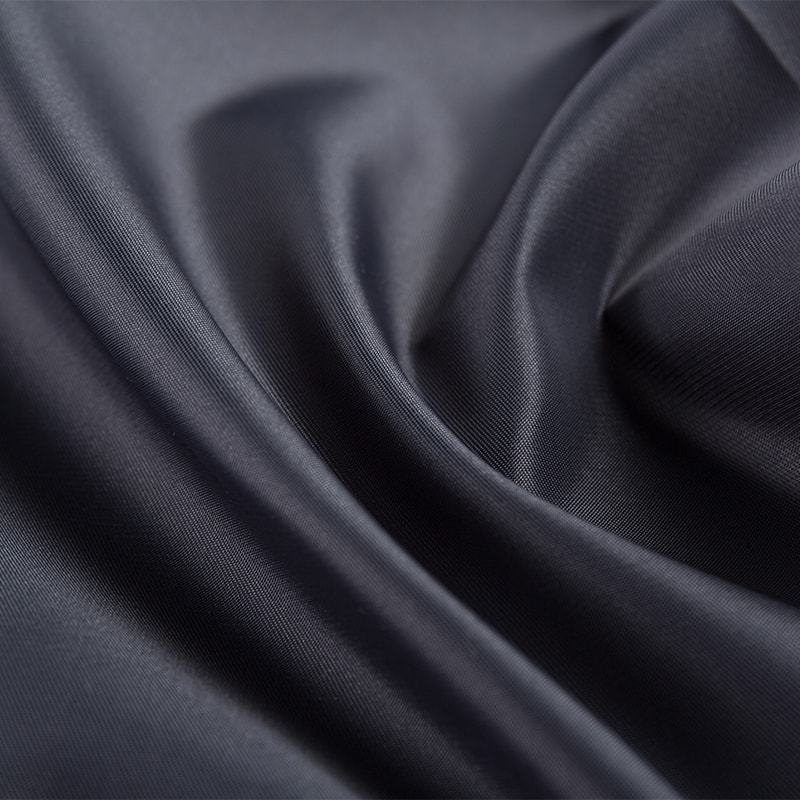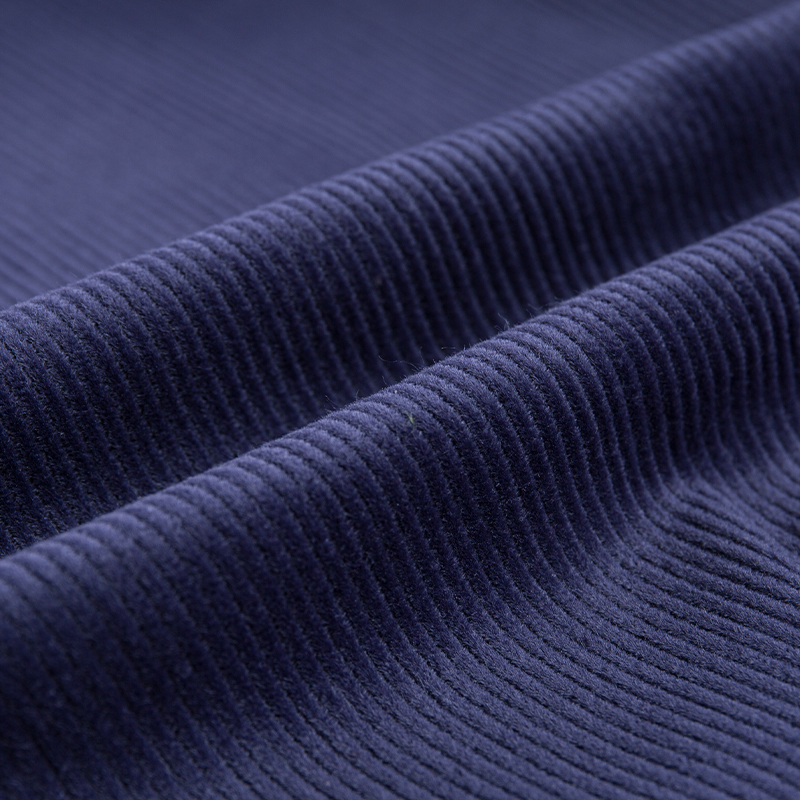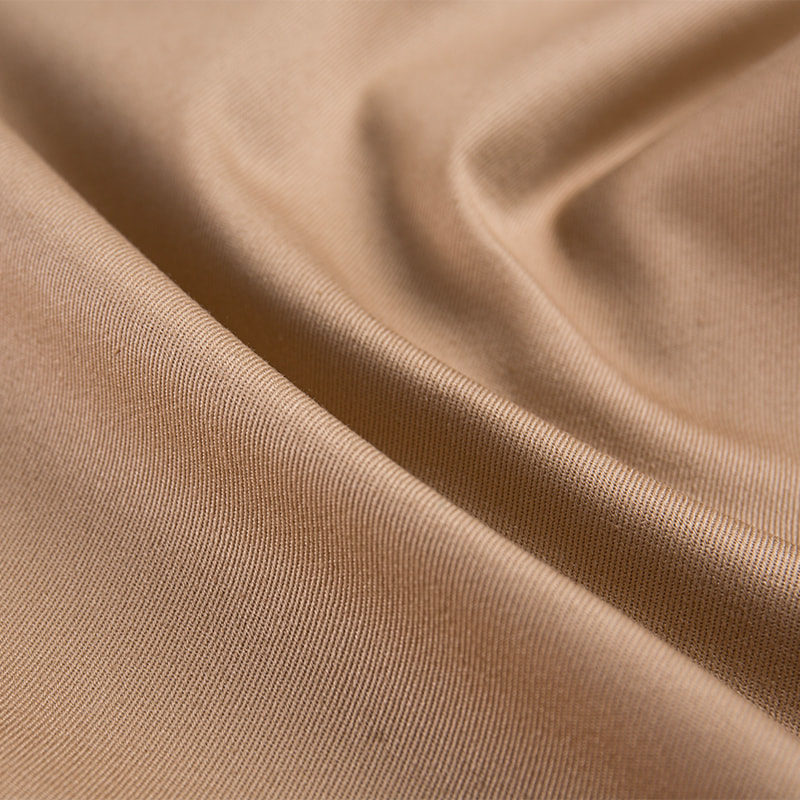
Przemysł tekstylny znajduje się w krytycznym momencie, w którym popyt na miękkie, wszechstronne i niedrogie tkaniny często koliduje z odpowiedzialnością ekologiczną. Przez dziesięciolecia konwencjonalna wiskoza służyła jako popularne włókno celulozowe, ale ukryte koszty środowiskowe jej produkcji skłoniły innowatorów do poszukiwania czystszych alternatyw. Dzisiaj, Solidna barwiona tkanina Tencel stanowi transformacyjny krok naprzód. W przeciwieństwie do tradycyjnej wiskozy, która opiera się na surowym procesie chemicznego przędzenia, Tencel (ogólnie znany jako Lyocell) wykorzystuje system zamkniętej pętli, który przetwarza prawie wszystkie rozpuszczalniki, minimalizuje zanieczyszczenie wodą i zachowuje integralność strukturalną miazgi drzewnej. Ta zmiana to nie tylko narracja marketingowa; to namacalna, potwierdzona danymi ewolucja w inżynierii tekstylnej, która na nowo definiuje sposób, w jaki postrzegamy zrównoważony luksus. Zrozumienie rozbieżności technicznych pomiędzy tymi włóknami wyjaśnia, dlaczego barwiony na stałe Lyocell stanowi doskonałe, trwałe i przyjazne dla środowiska rozwiązanie do nowoczesnych zastosowań.
Podział chemiczny: odzyskiwanie rozpuszczalników w pętli zamkniętej w produkcji Lyocell
Podstawowa różnica między tradycyjną wiskozą a Lyocellem nie polega na surowcach – oba pochodzą z celulozy drzewnej – ale na chemii tworzenia włókien. Tradycyjna produkcja wiskozy polega na derywatyzacji celulozy dwusiarczkiem węgla w celu wytworzenia rozpuszczalnego ksantogenianu, co jest procesem z natury zanieczyszczającym i trudnym do całkowitego powstrzymania. Natomiast w produkcji Lyocell wykorzystuje się proces fizycznego rozpuszczania przy użyciu N-tlenku N-metylomorfoliny (NMMO), nietoksycznego tlenku aminy, który działa jak bezpośredni rozpuszczalnik. Ta rozbieżność w chemii inicjuje kaskadę korzyści środowiskowych i jakościowych, które są szczególnie widoczne w przypadku tekstyliów barwionych na stałe.
Zrozumienie procesu wiskozowego: dziedzictwo zanieczyszczeń
W procesie wiskozowym miazga drzewna jest zanurzana w wodorotlenku sodu, a następnie poddawana działaniu dwusiarczku węgla. W wyniku reakcji chemicznej, ksantacji, powstaje roztwór wiskozy, który następnie wytłacza się do kąpieli kwasowej zawierającej kwas siarkowy, siarczan sodu i siarczan cynku. Podczas regeneracji celuloza wytrąca się, uwalniając siarkowodór, dwusiarczek węgla i pozostałości metali ciężkich. Chociaż niektóre fabryki wdrażają płuczki i systemy odzyskiwania, złożoność produktów rozkładu często uniemożliwia całkowite wychwytywanie. Strumienie ścieków niosące kwaśne ścieki i jony cynku wymagają intensywnego oczyszczania, a w regionach o luźnych regulacjach często całkowicie omijają protokoły neutralizacji, zanieczyszczając wody gruntowe i glebę. W przypadku tkanin barwionych na stałe obecność resztkowych związków siarki może również zakłócać wchłanianie barwnika, prowadząc do nierównego zabarwienia i konieczności stosowania surowych zabiegów wstępnych, które dodatkowo obciążają systemy kanalizacyjne.
Technologia NMMO: współczynnik odzysku i czystość rozpuszczalnika
Dominacja Lyocellu ujawnia się poprzez cykl rozpuszczalników NMMO. Rozpuszczalnik będący tlenkiem aminy fizycznie rozpuszcza celulozę, nie tworząc pochodnej, co oznacza, że cząsteczka celulozy zachowuje swój naturalny stopień polimeryzacji. Po wytłoczeniu przez dysze przędzalnicze do rozcieńczonej wodnej kąpieli koagulacyjnej NMMO, rozpuszczalnik wypłukuje się z włókien i oczyszcza. Nowoczesne zakłady produkcyjne osiągają stopień odzysku rozpuszczalnika przekraczający 99,5% . To nie jest postać aspiracyjna; jest to operacyjna podstawa dla produkcji Lyocell o wysokiej wierności, monitorowanej w sposób ciągły za pomocą wbudowanej spektroskopii NIR. Oczyszczone NMMO powraca do etapu rozpuszczania, tworząc prawie hermetyczną pętlę. Ścieki opuszczające zakład to zasadniczo rozcieńczona woda ze śladowymi ilościami substancji organicznych, co radykalnie zmniejsza biochemiczne zapotrzebowanie na tlen (BZT) i chemiczne zapotrzebowanie na tlen (ChZT) w porównaniu z wyładowaniami wiskozowymi. W przypadku tkaniny Tencel barwionej na stałe, czystość ta przekłada się na chemicznie stabilną powierzchnię włókna, pozbawioną pozostałości siarki lub zanieczyszczeń metalicznych, gotową do tworzenia silnych wiązań kowalencyjnych lub jonowych z barwnikami bez zakłóceń.
Gospodarka wodna i jakość ścieków w produkcji włókien barwionych w postaci stałej
Zużycie wody i wynikające z niego zanieczyszczenie zbiorników słodkowodnych należą do najostrzejszych krytyki przemysłu tekstylnego. Choć bawełnę często wymienia się jako materiał do nawadniania w rolnictwie, etapy mokrego przetwarzania sztucznej celulozy – od przędzenia po wykańczanie – zużywają ogromne ilości wody technologicznej. Metodologia zamkniętego obiegu firmy Lyocell z natury ogranicza ilość ścieków wymagających intensywnego oczyszczania, pozycjonując tencel w kolorze stałym jako lidera w zarządzaniu wodą.
Ilościowe określenie zużycia wody: od pulpy drzewnej po tkaninę
Niezależne oceny cyklu życia konsekwentnie wykazują lukę w efektywności wykorzystania zasobów. Produkcja jednego kilograma konwencjonalnego odcinkowego włókna wiskozowego zwykle zużywa ok 500 i 700 litrów wody technologicznej, w dużej mierze przeznaczonej na rozległe etapy płukania wymagane do usunięcia pozostałości związków siarki i zneutralizowania kwasu. Lyocell, dzięki wydajności ekstrakcji i recyrkulacji NMMO, znacznie zmniejsza bezpośrednie zużycie wody technologicznej, często poprzez 30% do 50% na kilogram błonnika. Co więcej, po włączeniu barwienia stałego do strumienia produkcyjnego Lyocellu, istnieją możliwości barwienia domieszkowego (barwienie metodą przędzenia) lub procesów ciągłego barwienia, które pozwalają ominąć samodzielne szorowanie i wybielanie wsadowe. W wariancie stałego Tencelu barwionego masowo pigmenty wprowadza się bezpośrednio do masy przędzalniczej przed wytłaczaniem, eliminując tysiące litrów wody zwykle potrzebnej do barwienia elementów poprodukcyjnych. Ślad wodny radykalnie się zmniejsza, co jest kluczową zaletą dla regionów borykających się z niedoborem wody.
Eutrofizacja i biodegradowalność: ochrona integralności środowiska wodnego
Ścieki z tradycyjnych zakładów wiskozowych niosą ze sobą duże ładunki siarczanów i cynku, które są silnymi czynnikami wyzwalającymi eutrofizację, która dławi ekosystemy wodne. Profil rozładowania Lyocell jest zupełnie inny; odzyskany NMMO nie jest trwały w środowisku i wykazuje niską ekotoksyczność. W rzadkich przypadkach uwolnienia śladowych rozpuszczalników NMMO ulega biodegradacji w warunkach tlenowych bez bioakumulacji. W przypadku tkanin Tencel barwionych w jednolity sposób na analizę zasługuje również scenariusz końca życia. Zarówno wiskoza, jak i Lyocell są produktami celulozowymi i ulegają biodegradacji w środowisku morskim i glebowym. Jednakże czystsza produkcja Lyocell gwarantuje, że tkanina nie przenosi ukrytych ładunków metali siarkowych z substancji pomocniczych do przetwarzania do środowiska kompostowania lub składowania. Kiedy w celu odzyskania energii wymagane jest spalanie, stały Lyocell wytwarza mniej niebezpiecznych lotnych związków organicznych (LZO) w porównaniu z mieszankami wiskozowymi, które mogą nadal wydzielać resztkowe pochodne dwusiarczku węgla uwięzione w amorficznych obszarach włókna.
Morfologia włókien, trwałość i trwałość stosowania stałego barwnika
Zrównoważony rozwój nie jest wyłącznie funkcją metod produkcji; jest ona w równym stopniu definiowana przez żywotność produktu. Tkanina, która ulega degradacji, mechaci się lub traci kolor po ograniczonych cyklach prania, wymaga wymiany, co z czasem zwiększa zużycie zasobów. Solidnie barwiona tkanina Tencel wyróżnia się tutaj swoją charakterystyczną strukturą nanofibrylarną, która zapewnia wytrzymałość mechaniczną i doskonałe utrwalanie barwnika, bezpośrednio przedłużając żywotność odzieży i tekstyliów domowych.
Orientacja krystaliczna i wytrzymałość na mokro
Tradycyjna wiskoza wykazuje znaczną utratę wytrzymałości na rozciąganie po zamoczeniu, często jedynie ją zachowując 45% do 55% swojej wytrzymałości na sucho. Ta wrażliwość wynika z niskiego stopnia polimeryzacji i amorficznej, luźno upakowanej struktury krystalicznej powstałej podczas regeneracji kwasu. Z kolei Tencel Lyocell podlega wysokiemu stopniowi krystaliczności i orientacji wzdłużnej podczas procesu przędzenia na mokro w szczelinie powietrznej. Włókna układają się wzdłuż osi włókna, tworząc gęstą, wysoce zorientowaną strukturę kompozytową. W rezultacie Lyocell zachowuje ok 80% do 85% wytrzymałości na sucho po nasyceniu wodą. W przypadku solidnie barwionych wariantów, które są poddawane wielokrotnemu praniu w domu lub czyszczeniu przemysłowym, ta wytrzymałość na mokro przekłada się na tkaninę odporną na pękanie, rozdarcie i zniekształcenie kształtu. Wysoki moduł zwilżania gwarantuje, że jednolite, głębokie kolory związane z powierzchnią włókna nie ulegną mechanicznemu pęknięciu w wyniku pęcznienia i kurczenia się włókien, zachowując jednolitość estetyczną przez lata użytkowania.
Kontrola fibrylacji i jej rola w niezawodności barwnika
Ta sama struktura nanofibrylarna, która zapewnia wytrzymałość, naraża Lyocell na unikalne zjawisko: fibrylację powierzchni pod wpływem silnego mieszania mechanicznego w stanie mokrym. Nieleczony może powodować efekt mroźnego wybielania na mocno barwionych powierzchniach, cecha często wykorzystywana w przypadku estetycznych wykończeń w kolorze brzoskwiniowej skórki, ale czasami niepożądana w przypadku wyraźnych, jednolitych, jednolitych kolorów. Technolodzy opracowali kontrolę fibrylacji enzymatycznej, poddając tkane lub dzianiny wyroby z Lyocellu enzymami celulazowymi, które w kontrolowanych warunkach czysto i dokładnie rozszczepiają wystające mikrofibryle. Ten etap biopolerowania trwale stabilizuje powierzchnię, dzięki czemu całkowicie barwiona tkanina Tencel prezentuje wyjątkowo czysty, niestrzępiący się wygląd. Natomiast wiskoza ma tendencję do tworzenia kulistych pigułek, a nie liniowych włókienek, co prowadzi do znacznych strat materiału i wyblakłego, postarzanego wyglądu. Enzymatyczna obróbka Lyocellu jest precyzyjna, zużywa minimalną ilość wody i nie wymaga stosowania szkodliwych środków zmiękczających ani wykończeń silikonowych, które mogą przedostawać się do środowiska.
Nauka o kolorze: wchłanianie barwnika, trwałość i zredukowane środki chemiczne
Uzyskanie głębokich, spójnych odcieni czerni, granatu lub klejnotów na tkaninach celulozowych często wymaga wysokich stężeń barwników i środków utrwalających, które mogą być szkodliwe dla środowiska. Fizyczna i chemiczna jednorodność Lyocellu radykalnie poprawia efektywność wyczerpywania barwnika, umożliwiając jednobarwnemu barwieniu Tencel osiągnięcie docelowej głębokości przy użyciu mniejszej ilości barwnika i mniejszej ilości pomocniczych środków chemicznych niż wiskoza.
Porównanie wskaźników wyczerpania kąpieli barwiącej
Barwniki reaktywne, najczęściej wybierane w przypadku substancji celulozowych, opierają się na miejscach nukleofilowych na celulozie, tworząc wiązania kowalencyjne. Bardziej jednorodny stosunek substancji krystalicznej do amorficznej w Lyocell oraz brak resztkowych warstw siarki zapewniają równomierną dostępność tych grup hydroksylowych. W kontrolowanych laboratoryjnych badaniach wyczerpania podłoża Lyocell często wykazują: Od 5% do 15% wyższy stopień wyczerpania dla dwufunkcyjnych barwników reaktywnych w porównaniu do standardowej bielonej wiskozy. Oznacza to, że w ściekach pozostaje mniej niezwiązanych cząsteczek barwnika, co zmniejsza ładunek koloru w ściekach i ładunek soli wymagany do przeniesienia barwnika na włókno. Powstała, barwiona na stałe tkanina Tencel wykazuje odporność na ścieranie na sucho i na mokro, często o połowę do jednego pełnego stopnia wyższą w standardowej skali szarości niż wiskoza barwiona w identycznych warunkach. To zmniejszenie przenoszenia barwnika na powierzchnię podczas noszenia i prania zapewnia, że tkanina zachowuje swoją głęboką solidność bez zacieków.
Zapotrzebowanie na sól i zasady w barwieniu spalin
Tradycyjne barwienie reaktywne wiskozy wymaga znacznych ilości chlorku sodu lub siarczanu sodu, aby pokonać ujemny potencjał zeta włókna i barwnika, przenosząc cząsteczki barwnika na podłoże. Może być wymagana typowa wiskozowa formuła barwienia spalin w celu uzyskania głębokiego, jednolitego odcienia 60 do 80 gramów na litr soli . Ponieważ Lyocell ma nieco bardziej dostępny profil ładunku powierzchniowego i większą powierzchnię wewnętrzną ze względu na drobną sieć fibrylarną, często wymaga 10% do 20% mniej soli aby uzyskać równoważną głębokość. Niższe stężenia elektrolitów w kąpieli barwiącej bezpośrednio sprzyjają odsalaniu ścieków i zdrowiu gleby, jeśli do nawadniania używana jest uzdatniona woda. Wybierając solidnie barwiony Tencel zamiast konwencjonalnie przetwarzanej wiskozy, marki skutecznie obniżają całkowity ślad rozpuszczonych substancji stałych (TDS) na etapie barwienia.
Certyfikaty ekologiczne i przejrzystość pozyskiwania drewna
Zrównoważony rozwój wykracza poza bramy fabryki do lasu. Zakłady produkujące miazgę drzewną zaopatrujące firmę Lyocell zazwyczaj posiadają solidne certyfikaty kontroli pochodzenia, które nie podlegają negocjacjom w większości nowoczesnych łańcuchów dostaw. Kontrastuje to ostro z łańcuchami dostaw generycznej wiskozy, które w przeszłości łączono z wylesianiem i nielegalnym pozyskiwaniem drewna w starożytnych lasach. Solidnie barwiona tkanina Tencel umożliwia śledzenie genomu jej celulozowego pochodzenia, zapewniając podstawę etyczną, której tradycyjna wiskoza nie może dorównać.
Integracja drewna kontrolowanego FSC i PEFC
Producenci Lyocellu pozyskują drewno głównie z lasów zarządzanych w sposób zrównoważony, certyfikowanych przez Radę Gospodarki Leśnej (FSC) lub Program Zatwierdzenia Certyfikacji Leśnej (PEFC). Ramy te wymuszają ścisłe wytyczne dotyczące ochrony różnorodności biologicznej, praw ludności tubylczej i obowiązków w zakresie ponownego sadzenia. Wykorzystywane drewno - często eukaliptus, buk lub świerk - jest zwykle uprawiane na plantacjach przystosowanych do suchych warunków, które nie konkurują z uprawami spożywczymi o najlepsze grunty rolne. W przypadku solidnie barwionej tkaniny Tencel audyty łańcucha dostaw często weryfikują, czy pochodzenie masy celulozowej można prześledzić wstecz do konkretnej jednostki gospodarki leśnej, a poziom szczegółowości często nie występuje w belach mieszanej, niezróżnicowanej miazgi stosowanej w operacjach związanych z fragmentaryczną wiskozą. Ta przejrzystość ogranicza ryzyko niezamierzonego wspierania wylesiania, co jest poważnym problemem, biorąc pod uwagę szacunki 120 milionów drzew są wycinane co roku w celu uzyskania celulozowych włókien tekstylnych, wiele z nich pochodzi ze starożytnych i zagrożonych lasów.
Normy dotyczące biodegradowalności i kompostowalności
Zarówno Lyocell, jak i wiskoza w końcu ulegną rozkładowi, ale szybkość i kompletność w warunkach domowego kompostowania podkreślają kolejną zaletę. Czysty, stały, barwiony Tencel, wolny od metalicznych środków pomocniczych do wykańczania, może osiągnąć zgodność z przemysłowymi normami kompostowalności, takimi jak EN 13432, ulegając bezpiecznej biodegradacji bez uwalniania substancji ekotoksycznych. Materiały wiskozowe barwione związkami zawierającymi siarkę lub utrwalane zaprawami zawierającymi metale ciężkie mogą nie przejść testów ekotoksyczności, pozostawiając pozostałości cynku lub aluminium, które pogarszają mikroflorę gleby. Ponieważ ramy regulacyjne nakładają na UE obowiązek posiadania cyfrowych paszportów produktów, tkaniny Tencel barwione na stałe mogą w sposób niezawodny potwierdzać biologiczną okrągłość, podczas gdy tradycyjni producenci wiskozy muszą często przedstawiać obszerną dokumentację w celu udowodnienia braku substancji objętych ograniczeniami przeniesionych z wanny przędzalniczej.
Analiza śladu węglowego i przepływ energii w produkcji włókien
Szczegółowe obliczenia śladu węglowego pokazują mniejszy wpływ Lyocell na klimat w porównaniu z generyczną wiskozą. Potencjał globalnego ocieplenia (GWP) włókien tekstylnych jest wypadkową zbierania surowców, produkcji chemicznej, energii procesowej i emisji pochodzących z transportu. W przypadku stałego barwionego Tencelu przetwarzanego w nowoczesnych biorafineriach bilans klimatyczny często zbliża się do neutralności pod względem emisji dwutlenku węgla, biorąc pod uwagę integrację energii odnawialnej i węgiel biogenny zmagazynowany w masie celulozowej.
Integracja energetyczna biorafinerii
Wysokowydajne zakłady Lyocell często znajdują się w pobliżu celulozowni, aby wykorzystać bogaty w ligninę ług czarny jako źródło bioenergii. Dzięki spalaniu rozpuszczonych substancji ekstrakcyjnych w kotłach regeneracyjnych te zintegrowane zakłady wytwarzają nadwyżkę energii cieplnej i elektrycznej, drastycznie zmniejszając zapotrzebowanie na energię elektryczną z sieci opartej na paliwach kopalnych. Ta symbioza pomiędzy liniami celulozowymi i włóknistymi skutkuje specyficznym zużyciem energii do produkcji Lyocellu, które jest wysoce konkurencyjne. Zakłady wiskozowe, często starsze i mniej zintegrowane pionowo, w dalszym ciągu w dużej mierze zależą od elektrowni węglowych na potrzeby własne, szczególnie w regionach, w których węgiel pozostaje subsydiowanym podstawowym surowcem energetycznym. W przypadku wybrania tkaniny Tencel barwionej w całości, emisja dwutlenku węgla na metr bieżący może wynosić 25% do 40% mniej niż równoważny diagonal wiskozowy lub popelina, w zależności od konkretnych warunków brzegowych.
Unikanie kar za emisję dwusiarczku węgla
Dwusiarczek węgla uwalniany podczas przędzenia wiskozy nie tylko stwarza bezpośrednie ryzyko neurotoksyczne dla pracowników, ale także utlenia się w atmosferze do siarczku karbonylu, ostatecznie przyczyniając się do tworzenia aerozolu siarczanowego i zubożenia ozonu w stratosferze. Chociaż wytyczne dotyczące poziomów emisji, takie jak ZDHC (Zero Discharge of Hazardous Chemicals), określają górne limity, emisje niezorganizowane pozostają wyzwaniem w zakresie monitorowania w całym sektorze wiskozy. Proces NMMO firmy Lyocell całkowicie eliminuje ten szlak chemiczny. Emisje do powietrza z linii Lyocell składają się głównie z pary wodnej i śladowych ilości produktów ubocznych degradacji z rozkładu termicznego i utleniającego NMMO, które są wychwytywane przez mokre płuczki. Nieodłączna zaleta jakości powietrza przekłada się na czystsze środowisko dla pracowników i okolicznych społeczności, co wzmacnia holistyczne uzasadnienie zrównoważonego rozwoju dla solidnie barwionego Tencelu.
Wydajność mechaniczna i wydłużenie cyklu życia w zastosowaniach z barwnikami stałymi
Poza wskaźnikami chemicznymi i ekologicznymi, wytrzymałość mechaniczna Lyocell zapewnia bezpośrednie korzyści w zakresie zrównoważonego rozwoju poprzez trwałość odzieży. Żywotność solidnie barwionej tkaniny mierzy się nie porami roku, ale powtarzającymi się cyklami prania i noszenia. Dane z testów konsekwentnie plasują Lyocell nad wiskozą, a nawet bawełną pod względem kluczowych parametrów decydujących o trwałości.
| Własność | Tradycyjna wiskoza | Lyocell (Tencel) |
|---|---|---|
| Wytrzymałość na sucho (cN/tex) | 18 – 22 | 34 – 42 |
| Wytrzymałość na mokro (cN/tex) | 9 – 12 | 28 – 36 |
| Wydłużenie przy zerwaniu (%) | 15 – 22 | 10 – 15 |
| Stabilność modułu mokrego | Niski (utrata formy) | Wysoki (stabilny wymiarowo) |
| Odporność na ścieranie (Martindale) | Uczciwy; podatne na pękanie na mokro | Doskonały; wysokie cykle pocierania |
Powyższa tabela ukazuje jednoznaczną trajektorię: solidnie barwiona tkanina Tencel wytrzymuje naprężenia rozciągające i tarcie powierzchniowe bez katastrofalnych uszkodzeń. Wyższa wytrzymałość na rozciąganie i moduł umożliwiają lżejsze konstrukcje, które zachowują wytrzymałość na rozdarcie, umożliwiając efektywność materiałową i zmniejszając masę włókna wymaganą na jednostkę funkcjonalną. Zwiększona odporność na ścieranie bezpośrednio koreluje z zachowaniem głębokiego, jednolitego koloru, ponieważ włókna powierzchniowe nie są szybko ścierane, co pozwala uniknąć przedwczesnego wyblaknięcia wyglądu.
Postęp w systemach o obiegu zamkniętym: potencjał recyklingu Lyocell
Przejście na gospodarkę tekstylną o obiegu zamkniętym wymaga włókien, które można poddać recyklingowi bez katastrofalnego downcyklingu. Podczas gdy włókna naturalne ostatecznie ulegają skróceniu w wyniku recyklingu mechanicznego, włókna celulozowe II, takie jak Lyocell, wykazują obiecujące zachowanie w pętlach recyklingu chemicznego. Odpady barwionej tkaniny Tencel, zebranej jako ścinki poprzemysłowe lub odzież pokonsumencka, można ponownie zdepolimeryzować w miazgę i ponownie rozpuścić w nowe włókno Lyocell, zasadniczo bez gromadzenia się zanieczyszczeń siarkowych, które recyklują marwiskozę. Ta wrodzona czystość usprawnia proces recyklingu, czyniąc solidnie barwionego Tencelu kluczowym materiałem w powstających modelach obiegu zamkniętego włókien na włókno, których celem jest oddzielenie zużycia tekstyliów od wydobycia surowców pierwotnych.
Holistyczny profil ekotoksyczności dla organizmów wodnych i lądowych
Podczas przeprowadzania oceny wpływu cyklu życia przy użyciu wskaźników pośrednich, takich jak USEtox, Lyocell wykazuje możliwy do kontrolowania ślad ekotoksyczności. Kluczowym wpływem jest eliminacja odpływu cynku i siarczanów. W wiskozie modyfikator krzepnięcia w postaci siarczanu cynku niezbędny do kontrolowania struktury rdzenia włókna pozostaje zagrożeniem ekotoksykologicznym. Koagulacja Lyocell opiera się wyłącznie na gradientach wody i temperatury, całkowicie usuwając cynk z równania. W przypadku solidnie barwionej tkaniny Tencel czystość ta jest kontynuowana, zapewniając, że mikrowłókna pozostawione podczas prania nie przewożą autostopowiczów z metali ciężkich, co mogłoby zakłócać populacje planktonu słodkowodnego. W badaniu osadów słodkowodnych mikrowłókna celulozowe z Lyocell łatwo ulegają degradacji, a pozostałości NMMO, jeśli są obecne w ilościach submikroskopowych, nie powodują charakterystycznego hamowania oddychania obserwowanego w przypadku bakterii osadu czynnego narażonych na ścieki wiskozowe. Ekologiczny profil bezpieczeństwa ugruntowuje pozycję materiału jako naprawdę odpowiedzialnego, solidnie barwionego podłoża.
Estetyka tkanin i jakość dotykowa w zastosowaniach solidnych
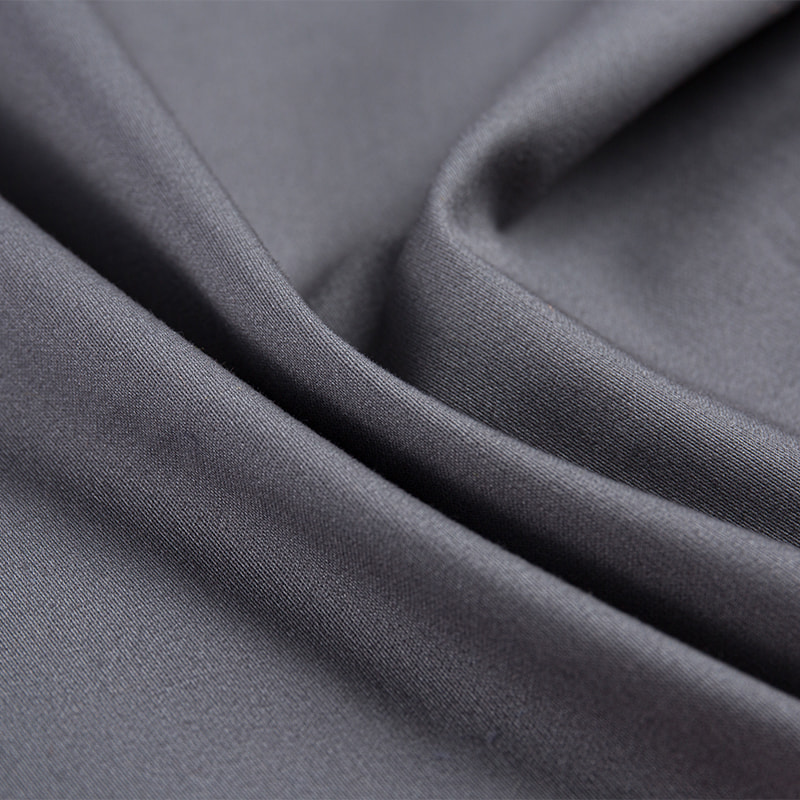
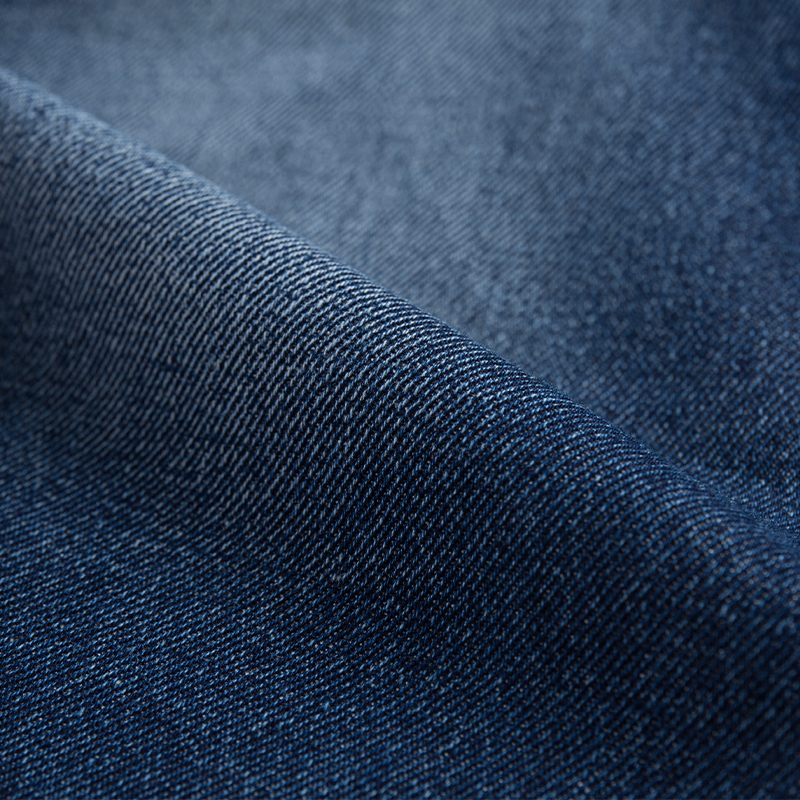
Poza wskaźnikami naukowymi, rentowność handlowa Tencelu barwionego w postaci stałej opiera się na jego właściwościach sensorycznych. Przetwórcy tekstyliów i użytkownicy końcowi zwracają uwagę na płynną drapację tkaniny, miękkość w dotyku i subtelny połysk, który bardziej przypomina jedwab niż bawełnę. Wysoki stopień okrągłości włókien i jednolita gęstość liniowa minimalizuje rozpraszanie światła, nadając jednolicie barwionym tkaninom i dzianinom głębię odcienia, która wydaje się niemal aksamitna. Co najważniejsze, ten efekt estetyczny nie opiera się na toksycznych zmiękczaczach. Naturalna miękkość włókna wynika z jego gładkiej morfologii powierzchni, która minimalizuje współczynnik tarcia o skórę, a właściwość ta jest utrzymywana bez żywic na bazie formaldehydu zapobiegających zagnieceniom, które są plagą tradycyjnych wykończeń wiskozowych. Rezultatem jest solidnie barwiona tkanina, która zapewnia najwyższą satysfakcję dotykową, pozostając jednocześnie hipoalergiczna i zgodna z najsurowszymi normami emisji lotnych związków organicznych dla tekstyliów do wnętrz, w tym dla sektora motoryzacyjnego i tapicerskiego.
Integralność łańcucha dostaw i długoterminowa rentowność
Strategiczna zaleta wyboru tkanin Tencel barwionych w sposób ciągły polega również na spójności łańcucha dostaw. Ponieważ proces produkcji włókien opiera się na inżynierii precyzyjnej, a nie na etapie derywatyzacji zmiennych partii, surowe podłoże z białej tkaniny dociera do zakładów farbiarskich z minimalnymi zmianami odcienia i stałymi właściwościami odzyskiwania wilgoci. W farbiarniach występuje mniej cykli ponownego farbowania ze względu na włókno barre lub nierównomierną penetrację chemikaliów, co zapewnia konserwatywne oszczędności 5% do 8% rocznego zużycia barwników i środków pomocniczych po prostu poprzez ujednolicenie procesu. Efektywność ta przyczynia się łącznie do oszczędności kosztów, które częściowo równoważą wyższą cenę surowca, czyniąc Lyocell ekonomicznie racjonalną opcją, gdy obliczy się całkowity koszt posiadania – obejmujący ryzyko reputacji marki, kary regulacyjne i opłaty za wywóz śmieci. W przypadku produkcji barwionej w formie stałej, gdzie wszelkie nierówności stają się natychmiast widoczne w postaci zacienienia lub zmętnienia, jednolitość Tencelu przekłada się bezpośrednio na wyższy wskaźnik pierwszej jakości i mniejszą liczbę sekund trafiania na wysypisko lub do spalania.
Często zadawane pytania
P1: Czy barwiona w jednolity sposób tkanina Tencel kurczy się bardziej niż wiskoza?
Tkaniny z lyocellu na ogół wykazują doskonałą stabilność wymiarową. Chociaż oba włókna mogą ulegać skurczowi relaksacyjnemu po pierwszym praniu, prawidłowo wykończony, barwiony w kolorze Tencel zazwyczaj wykazuje skurcz resztkowy mniejszy niż 2-3%, porównywalny lub lepszy niż wykończona wiskoza.
P2: Czy solidnie barwiony Lyocell jest odpowiedni dla osób o wrażliwej skórze?
Tak. Gładka powierzchnia włókna i czysty profil chemiczny sprawiają, że jest wysoce hipoalergiczny. Ponieważ proces w pętli zamkniętej usuwa substancje drażniące, tkanina jest delikatna dla skóry i często jest zalecana do zastosowań wrażliwych dermatologicznie.
P3: Jak wypada odporność jednolitego koloru na światło w porównaniu z Lyocellem i wiskozą?
Odporność na światło w dużej mierze zależy od doboru barwnika, a nie od włókna, ale gęsta morfologia Lyocell może nieznacznie chronić cząsteczki barwnika przed fotodegradacją. W standardowych testach łuku ksenonowego tencel barwiony w formie stałej często osiąga oceny równoważne lub o połowę lepsze niż wiskoza barwiona tym samym reaktywnym barwnikiem.
P4: Czy tencel barwiony w jednolity sposób można kompostować w domu?
Certyfikowane biodegradowalne tkaniny Lyocell mogą rozkładać się w środowisku domowego kompostu, pod warunkiem, że nie zawierają syntetycznych wykończeń i barwników ograniczających dostęp drobnoustrojów. Brak pozostałości na bazie siarki pomaga w bezpieczniejszej integracji z glebą w porównaniu z generyczną wiskozą.
P5: Dlaczego barwiony Tencel jest chłodniejszy w dotyku niż zwykła wiskoza?
Nanofibrylarna struktura Lyocell tworzy niezwykle cienkie kapilary pomiędzy fibrylami, które skutecznie odprowadzają wilgoć i wspomagają chłodzenie wyparne. Ten względny chłód w połączeniu z gładką powierzchnią daje wyraźnie odświeżające wrażenie dotykowe.